
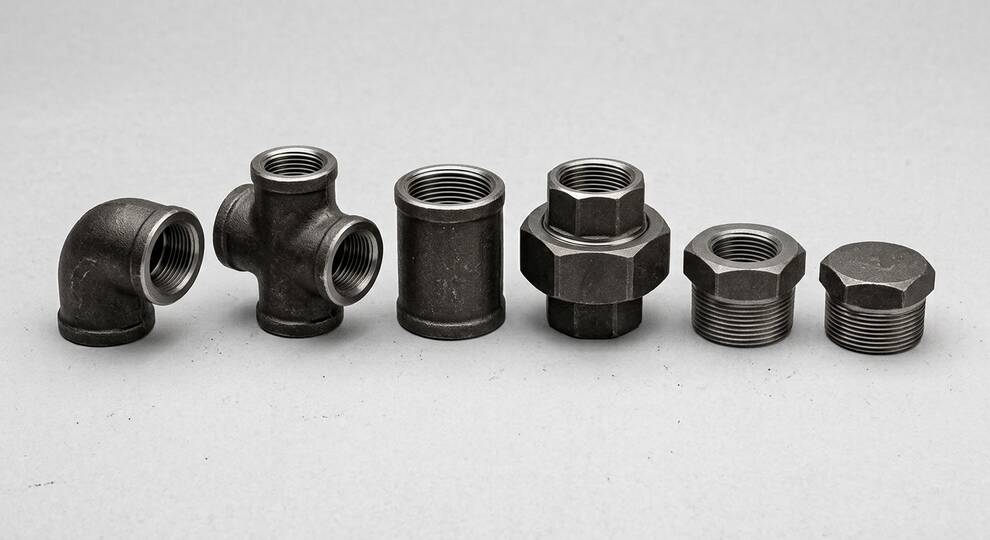
اتصالات فورج را با نوع اتصال و کلاس مشخص سفارش دهید
در فیتینگ فورج، کلاس و سایز بدون ذکر نوع اتصال کافی نیستند. Socket Weld یا SW با اتصال رزوهای مشخصات یکسانی ندارد. برای نوع رزوهای، استاندارد رزوه، نر یا ماده بودن هر سر و سایز هر مسیر را صریح بنویسید؛ شباهت ظاهری رزوه، سازگاری را ثابت نمیکند.
برای تعویض یا تکمیل یک انشعاب، مشخصات لوله، والو و تجهیز مقابل را کنار Pipe Class و MTO بررسی کنید. اتصالات B16.11 با فیتینگهای لبجوش B16.9 یا اتصالات تیوب ابزار دقیق یک گروه یکسان نیستند و نباید فقط بر اساس سایز اسمی جایگزین شوند.
چرا فیتینگ فورج با فیتینگ جوشی فرق دارد؟
فیتینگ فورج معمولاً در سایزهای کوچک و کلاسهای فشار بالاتر استفاده میشود؛ جایی که اتصال Socket Weld یا Threaded در Pipe Class تعریف شده باشد. کلاسهای SW و رزوهای در B16.11 باید جدا بررسی شوند؛ مجموعه کلاسهای این دو نوع اتصال یکسان نیست. بنابراین نباید Elbow جوشی B16.9 را جایگزین Elbow فورج B16.11 دانست، حتی اگر سایز اسمی مشابه باشد.
Socket Weld یا Threaded؟
Socket Weld به جوشکاری و کنترل مونتاژ و Gap طبق روش مصوب نیاز دارد؛ انتخاب آن به جای رزوه باید بر اساس شرایط سرویس و مشخصات پروژه باشد. Threaded برای ابزار دقیق، Utility، Drain/Vent یا سرویسهای مجاز استفاده میشود، ولی در لرزش، دمای بالا یا سرویسهای خطرناک محدودیت دارد. نوع اتصال باید دقیقاً طبق Piping Material Specification باشد.
کلاس فشار و ابعاد Socket
برای SW کلاسهای 3000، 6000 و 9000 و برای نوع رزوهای کلاسهای 2000، 3000 و 6000 در B16.11 معرفی شدهاند؛ دامنه هر نوع قطعه و سایز باید جداگانه بررسی شود. در Socket Weld، عمق Socket، قطر داخلی و فاصله انبساطی قبل از جوش اهمیت دارد. اگر Gap مناسب رعایت نشود، تنش حرارتی میتواند به ترک یا خرابی اتصال منجر شود.
کنترل متریال و Marking
روی فیتینگ فورج باید سایز، کلاس، متریال، Heat یا Batch و استاندارد قابل تشخیص باشد. در متریال استنلس یا آلیاژی، PMI توصیه میشود. برای A105 در سرویس دمای پایین یا NACE، الزامهای اضافی باید از ابتدا در سفارش بیاید. MTC باید با Marking و بستهبندی تطبیق داده شود.
نکات انبارداری و نصب
فیتینگهای کوچک به دلیل تعداد بالا و شباهت ظاهری، بیشتر در معرض اختلاط سایز و متریال هستند. تفکیک بر اساس سایز، کلاس و متریال در انبار ضروری است. در نصب Threaded، نوع رزوه، Sealant مجاز و Over-tightening باید کنترل شود. در Socket Weld، کیفیت جوش گوشهای و تمیزکاری بعد از جوش اهمیت دارد.
برندها و سازندگان قابل بررسی
در فیتینگ فورج، برند زمانی ارزش دارد که کلاس فشار، ابعاد Socket، رزوه، متریال فورج و Marking دقیقاً مطابق استاندارد و Pipe Class پروژه باشد.
- Bonney Forge
- OMB Valves / OMB Forged Fittings
- سازندگان جایگزین با تأیید کتبی پروژه
- سازندگان فورج ایتالیایی/اروپایی مورد تایید Vendor List
- سازندگان آسیایی دارای MTC و Traceability قابل قبول
استانداردهای مهم
- ASME B16.11 برای ابعاد و کلاس فیتینگهای Socket Weld و Threaded
- MSS SP-83 برای Unionهای Socket Weld و Threaded در بسیاری از مشخصات
- MSS SP-95 و MSS SP-97 برای برخی Branch Outletها و Swage/Outlet Fittings
- ASME B1.20.1 برای رزوه NPT در اتصالات Threaded
- ASTM A105/A182/A350 برای متریال فورج
- EN 10204 3.1 برای گواهی متریال
دادههای لازم برای RFQ
- Type مثل Elbow، Tee، Coupling، Union، Cap یا Bushing
- Socket Weld یا Threaded و نوع رزوه
- کلاس متناسب با SW یا Threaded و دامنه استاندارد همان قطعه
- Material مثل A105N، LF2، F316L یا Alloy
- MTC، PMI، NACE و Quantity
خطاهای رایج خرید
- اشتباه گرفتن B16.11 با B16.9
- تعمیم کلاسهای SW به نوع رزوهای یا تعیین نکردن کلاس اتصال
- عدم تعیین NPT/BSPT/BSPP در Threaded Fittings
- تعیین نکردن دامنه PMI در موارد الزام پروژه
- رعایت نکردن Gap در Socket Weld
| مشخصه | اطلاعات موردنیاز سفارش |
|---|---|
| Socket Weld طبق B16.11 | کلاسهای 3000، 6000 و 9000؛ ابعاد سوکت و دامنه مجاز همان نوع و سایز بررسی شوند. |
| Threaded طبق B16.11 | کلاسهای 2000، 3000 و 6000؛ نوع رزوه و دامنه مجاز قطعه در سفارش مشخص شود. |
| مشخصه هر سر | سایز هر مسیر، SW یا رزوه، نر/ماده بودن و استاندارد رزوه در صورت کاربرد. |
| متریال و تحویل | گرید دقیق، الزامات آزمون و ردیابی، تعداد هر ردیف و بستهبندی تفکیکی بر اساس MTO. |
چکلیست فنی فیتینگ فورج در اجرا و بازرسی
در اتصالات Socket Weld، رعایت فاصله انبساطی بین انتهای لوله و انتهای Socket اهمیت دارد. اگر لوله تا انتهای Socket فشرده شود و سپس جوشکاری انجام گیرد، انبساط حرارتی میتواند تنش اضافی ایجاد کند. این موضوع در خطوط داغ یا سیکلدار مهمتر است. بنابراین تیم نصب باید قبل از جوشکاری Fit-up را کنترل و ثبت کند.
برای فیتینگ Threaded، نوع رزوه باید دقیق باشد. NPT، BSPT و BSPP قابل جایگزینی تصادفی نیستند. در پروژههای نفت و گاز معمولاً NPT رایج است، اما تجهیزات وارداتی یا ابزار دقیق ممکن است رزوه متفاوت داشته باشند. اگر رزوه از ابتدا مشخص نشود، در سایت با نشتی، ترک خوردن اتصال یا نیاز به آداپتورهای غیرمجاز روبهرو میشوید.
Union در فیتینگ فورج یک قطعه کلیدی برای تعمیرات است. در نقاطی که باز و بست دورهای لازم است، Union میتواند دسترسی تعمیراتی را ساده کند؛ اما انتخاب کلاس، متریال و نوع Seat آن باید با سرویس هماهنگ باشد. Union ارزان و بیمدرک در سرویس فشار بالا یا خطرناک میتواند نقطه ضعف جدی اتصال باشد.
در بازرسی ورودی، ابعاد Socket، عمق، ضخامت، رزوه، Marking، کلاس و متریال باید کنترل شود. برای فیتینگهای کوچک، احتمال اختلاط سایز و کلاس در بستهبندی زیاد است. تفکیک اقلام بر اساس Tag یا MTO، کنترل تصادفی ابعاد و PMI برای متریال حساس از توقف نصب جلوگیری میکند.
اگر برند یا سازنده جایگزین پیشنهاد میشود، باید مدارک ASME B16.11، MTC، سابقه ساخت، تست و Marking بررسی شود. در این محصول، ظاهر قطعات بسیار شبیه است و تفاوت اصلی در کیفیت فورج، دقت ماشینکاری، ردیابی متریال و کنترل ابعادی دیده میشود.
نکات تکمیلی برای بهرهبرداری و تحویل پروژه
در MTO پروژه، فیتینگ فورج معمولاً تعداد بالایی دارد و خطا در یک آیتم کوچک میتواند نصب چندین Loop یا Branch را متوقف کند. بنابراین قبل از سفارش باید MTO با Isometric و Piping Class تطبیق داده شود. سایز، کلاس، نوع اتصال و متریال در اقلام کوچک بهراحتی اشتباه میشود، مخصوصاً وقتی چند کلاس فشار همزمان در یک پروژه وجود دارد.
در سرویس ابزار دقیق، فیتینگ فورج و اتصالات Threaded باید با Manifold، Valve و Tubing هماهنگ باشند. استفاده از آداپتورهای متعدد برای جبران اشتباه رزوه یا سایز، نقاط نشتی را زیاد میکند و ظاهر نصب را غیرحرفهای میسازد. اگر سرویس لرزش دارد، Threaded Connection باید با احتیاط بیشتری بررسی شود.
جمعبندی تکمیلی انتخاب
در پایان، برای فیتینگ فورج بهتر است قبل از حمل یک Packing List تفکیکی بر اساس سایز، کلاس و متریال دریافت شود تا تیم سایت هنگام تحویل، اقلام کوچک را سریع کنترل و از اختلاط جلوگیری کند.
عوامل مؤثر بر قیمت اتصالات فورج
قیمت را برای همان نوع قطعه، کلاس و اتصال مقایسه کنید. هزینه اقلام کوچک با تعداد زیاد را به تفکیک ردیف MTO بررسی کنید تا کلاس، سایز و استاندارد رزوه در پیشنهادها جابهجا نشوند.
| مشخصه | اطلاعات موردنیاز سفارش |
|---|---|
| نوع و تعداد | Elbow، Tee، Coupling یا قلم موردنیاز؛ سایز هر مسیر و تعداد هر ردیف. |
| اتصال و کلاس | SW یا Threaded، کلاس متناسب با نوع اتصال و مشخصه دقیق رزوه. |
| متریال و بازرسی | گرید، ردیابی، آزمون یا PMI در صورت الزام و مدارک پذیرش پروژه. |
| بستهبندی و تحویل | تفکیک سایز/کلاس/متریال، فهرست اقلام، هزینههای بازرسی و محل تحویل. |
قیمت قطعی و موجودی تضمینشده در این صفحه اعلام نمیشود. مشخصات و تعداد هر ردیف را ارسال کنید؛ مدت اعتبار قیمت، زمان تحویل، هزینه حمل و شمول مالیات باید در پیشفاکتور روشن باشند.
برای تفکیک روشها، راهنمای ASME B16.11 را بخوانید. اگر اتصال لوله لبجوش است، مشخصات اتصالات جوشی BW را جدا بررسی کنید.
مرجع دامنه استاندارد: معرفی رسمی ASME B16.11 در ASME. برای پذیرش و طراحی، متن کامل ویرایش قراردادی و مشخصات پروژه ملاک است؛ این معرفی جایگزین بررسی مهندسی نیست.
ثبت RFQ برای فیتینگ فورج Socket Weld و Threaded
دادههای موجود را ارسال کنید تا موارد ناقص قبل از قیمتگیری مشخص شود.
ثبت RFQ این محصول ←مطالب مرتبط
پرسشهای متداول
خیر. در معرفی رسمی ASME B16.11، کلاسهای 3000، 6000 و 9000 برای Socket Weld و کلاسهای 2000، 3000 و 6000 برای Threaded آمدهاند. دامنه سایز و نوع هر قطعه باید در ویرایش قراردادی کنترل شود.
خیر. عدد Class را نباید فشار مجاز ثابت برای هر متریال و دما دانست. ظرفیت اتصال باید با الزامات استاندارد، لوله متصل، متریال، دمای طراحی و کد پروژه بررسی شود.
خیر، جایگزینی تصادفی قابل قبول نیست. شکل و مشخصات رزوه و روش آببندی باید با اتصال مقابل یکسان یا طبق طراحی تأییدشده سازگار باشند؛ بستن ظاهری دو قطعه دلیل آببندی صحیح نیست.
خیر. محدودیتهای خوردگی شیاری، خستگی، سیال و الزامات پروژه باید بررسی شوند. فاصله مونتاژ و روش جوشکاری نیز باید مطابق کد و دستورالعمل مصوب اجرا شوند، نه یک عدد عمومی برای همه سفارشها.
برای هر ردیف سفارش، نوع اتصال، سایز، کلاس، متریال و مدارک را ثبت کنید. هنگام تحویل، بستهها را با MTO و شناسه محموله تطبیق دهید و سازگاری اتصال مقابل را پیش از نصب بررسی کنید. تغییر کلاس یا نوع رزوه باید با تأیید فنی انجام شود.
انتخاب و محدوده کاربرد برای فیتینگ فورج
برای پذیرش محموله، مدارک متریال، کلاس و نوع اتصال را با نشانهگذاری قابل ردیابی و ردیف MTO تطبیق دهید. آزمونهای موردنیاز و روش کنترل رزوه یا سوکت باید پیش از خرید مشخص باشند.
- گیج و روش کنترل ابعادی متناسب با نوع رزوه یا سوکت انتخاب شود.
- استاندارد ابعادی، استاندارد متریال و گواهی محموله سه موضوع متفاوتاند؛ نام استاندارد جایگزین مدرک آزمون نیست.
- نصب و آزمون نهایی خط باید مطابق روش اجرایی مصوب پروژه انجام شوند.