
جایگاه استاندارد فورج استنلس
استاندارد فورجهای آلیاژی و استنلس، مشخصه قطعات فورج شده برای اجزای تحت فشار خطوط را تعریف میکند؛ از جمله فلنجها، فیتینگها، بدنه شیرآلات و قطعات مشابه. گریدهای آستنیتی این استاندارد پرکاربردترین متریال برای اتصالات استنلس در سرویسهای خورنده و بهداشتی هستند.
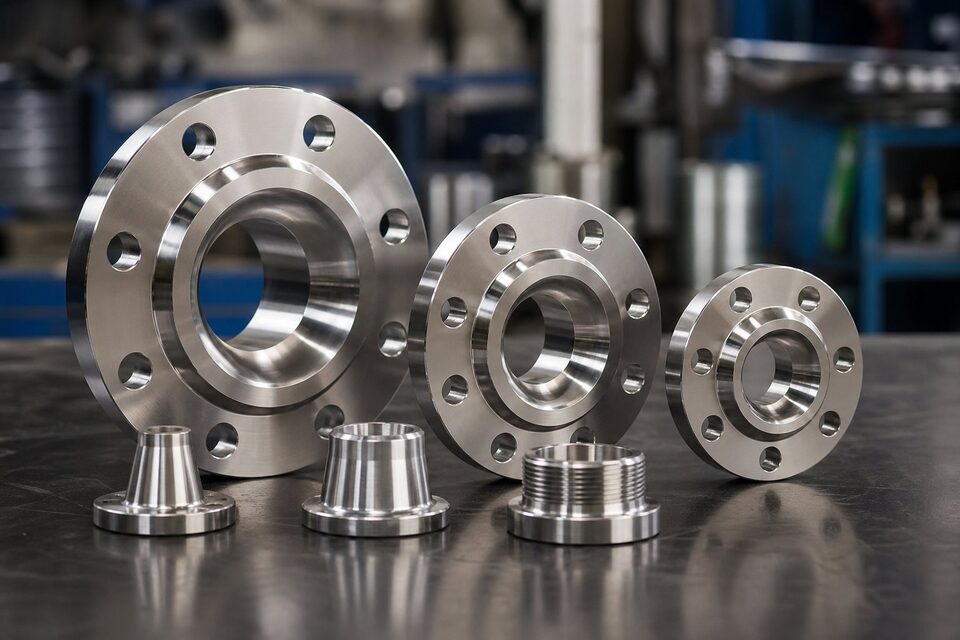
گریدهای اصلی
| گرید | ویژگی | کاربرد |
|---|---|---|
| ۳۰۴ | عمومیترین گرید استنلس | سرویسهای خورنده ملایم |
| ۳۰۴ کمکربن | مقاومت بهتر پس از جوشکاری | اتصالات جوشکاریشده |
| ۳۱۶ | حاوی مولیبدن | محیطهای کلریدی و شیمیایی |
| ۳۱۶ کمکربن | مولیبدن + کربن محدود | ترکیب کامل مقاومت و جوشپذیری |
عملیات محلولسازی
تمام فورجهای آستنیتی باید تحت عملیات محلولسازی قرار گیرند: گرم کردن تا دمای مناسب برای انحلال کاربیدها و سرد کردن سریع. این عملیات مقاومت به خوردگی را به حداکثر میرساند و برای عملکرد مطمئن در سرویس خورنده الزامی است. وضعیت عملیات حرارتی باید در گواهی مواد ذکر شود.
خواص مکانیکی
- حداقل استحکام کششی حدود ۴۸۵ تا ۵۱۵ مگاپاسکال بسته به گرید.
- حداقل حد تسلیم حدود ۲۰۵ مگاپاسکال.
- شکلپذیری و چقرمگی عالی در دماهای محیطی و پایین.
- حفظ خواص در طیف وسیعی از دماهای کاری.
نکات خرید
- گرید را بر اساس ماهیت سیال انتخاب کنید؛ در محیطهای کلریدی گریدهای مولیبدندار را ترجیح دهید.
- برای اتصالات جوشکاریشده، گریدهای کمکربن را در اولویت قرار دهید.
- کلاس فشاری و سطح آببندی را مشخص کنید.
- گواهی مواد با وضعیت عملیات حرارتی درخواست کنید.
- برای تأیید هویت، تست شناسایی مثبت متریال را در نظر بگیرید.
حک و ردیابی
روی هر فلنج فورج، نماد متریال، کلاس فشاری، سایز و نشان سازنده حک میشود. این حک، نقطه شروع ردیابی است و باید با گواهی مواد و شماره ذوب مطابقت داشته باشد. در پروژههای حساس، تطابق حک با گواهی در بازرسی تحویل کنترل و صورتجلسه میشود.
سرویسهای بهداشتی
- در صنایع غذایی و دارویی، پرداخت سطح و تمیزی اهمیت ویژه دارد.
- سطح آببندی باید بدون خراش و آلودگی آهنی تحویل شود.
- در صورت نیاز، پرداخت مکانیکی یا الکترولیتی در سفارش ذکر شود.
- بستهبندی جداگانه برای جلوگیری از تماس با فولاد کربنی الزامی است.
چرا فورج و نه میله؟
ساخت فلنج و قطعات تحت فشار از فورج، برتری متالورژیکی مشخصی نسبت به ماشینکاری از میله دارد: خطوط الیاف فلزی مطابق شکل قطعه قرار میگیرد و چقرمگی و مقاومت خستگی بهبود مییابد. به همین دلیل برای اجزای تحت فشار، فورج انتخاب استاندارد است و ماشینکاری از میله تنها در موارد خاص و با ارزیابی مهندسی پذیرفته میشود.
رفتار خوردگی و نکات پس از جوشکاری
فورجهای استنلس با وجود مقاومت ذاتی بالا، در شرایط خاصی آسیبپذیرند و شناخت این شرایط برای خریدار و بهرهبردار ضروری است. در گرید ۳۰۴، نقطه ضعف اصلی محیطهای حاوی کلرید است که میتوانند خوردگی حفرهای و تنشی ایجاد کنند؛ به همین دلیل در سرویسهای آب شور یا شیمیایی خاص، گرید ۳۱۶ با مولیبدن انتخاب میشود. اما ۳۱۶ نیز در همه شرایط ایمن نیست و برای محیطهای بسیار خورنده، گریدهای بالاتر لازماند. پدیده مهم دیگر، حساسشدگی در اثر ماندن طولانی در بازه دمایی حساس هنگام جوشکاری است که مقاومت به خوردگی بیندانهای را کاهش میدهد؛ در گریدهای کمکربن این ریسک کمتر است و به همین دلیل در سرویسهای جوشکاریشده حساس، نسخههای کمکربن ترجیح داده میشوند. پس از جوشکاری فورجها، چند اقدام اهمیت دارد: تمیزکاری ناحیه جوش از اکسیدها و تغییر رنگها که خود نقاط آغاز خوردگیاند، و در صورت نیاز منفعلسازی سطح برای بازسازی کامل لایه محافظ. از اشتباههای رایج میدانی، آلوده شدن سطوح استنلس با ذرات آهنی ناشی از ابزارهای فولاد کربنی است که لکههای زنگ سطحی ایجاد میکند؛ تفکیک ابزار و محل کار این دو خانواده، سادهترین راه پیشگیری است. در انبارداری نیز جدا نگه داشتن اقلام استنلس از اقلام کربنی و حفاظت در برابر آلودگیهای محیطی اهمیت دارد. هنگام سفارش برای سرویسهای خاص، شرایط واقعی سیال شامل دما، غلظت عوامل خورنده و حضور کلریدها را ذکر کنید تا مناسب بودن گرید پیشنهادی قابل ارزیابی باشد؛ انتخاب گرید بر اساس عرف و نه تحلیل، شایعترین ریشه مشکلات خوردگی زودرس است.
جمعبندی
فورج استنلس با گرید مناسب و عملیات حرارتی صحیح، سالها خدمت مطمئن در سرویسهای خورنده ارائه میدهد. کلید خرید، تطابق گرید با سیال و مدارک کامل است.
سوالات رایج
تفاوت گریدهای معمولی با کمکربن چیست؟
گریدهای کمکربن (با پسوند ال) کربن محدودتری دارند و پس از جوشکاری در برابر خوردگی بیندانهای مقاومترند. برای فلنجهایی که در خط جوشکاری میشوند، کمکربن انتخاب مطمئنتری است.
چرا عملیات محلولسازی مهم است؟
محلولسازی، کاربیدها را در محلول جامد نگه میدارد و مقاومت به خوردگی را به حداکثر میرساند. فلنج استنلس باید در این وضعیت تحویل شود و موضوع در گواهی مواد قابل ردیابی باشد.
گرید ۳۱۶ چه مزیتی نسبت به ۳۰۴ دارد؟
وجود مولیبدن در گرید ۳۱۶، مقاومت را در محیطهای کلریدی و خورندهتر افزایش میدهد. در محیطهای ساحلی یا شیمیایی، ۳۱۶ انتخاب رایجتری است.
چطور از گرید واقعی فلنج مطمئن شویم؟
تطابق حک متریال روی قطعه با گواهی مواد و در صورت نیاز تست شناسایی مثبت متریال. تشخیص چشمی ۳۰۴ از ۳۱۶ ممکن نیست و فقط با آنالیز مشخص میشود.
مطالب مرتبط
- راهنمای جنس و متریال فلنج صنعتی
- استاندارد فلنجهای جوشی (ASME B16.5)
- راهنمای لوله استنلس (ASTM A312)
- مقایسه لوله استنلس ۳۰۴ و ۳۱۶
- راهنمای تست شناسایی مثبت متریال
با ذکر گرید، کلاس فشاری و سطح آببندی، فلنج فورج استنلس با گواهی مواد کامل و عملیات حرارتی مناسب عرضه میشود.
مشاهده صفحه محصول ← ثبت RFQ همین محصولتامین این تجهیزات را به پیشرو تجهیز فرتاک بسپارید
شرکت پیشرو تجهیز فرتاک تامینکننده تخصصی تجهیزات صنعتی برای پروژههای نفت، گاز، پتروشیمی، فولاد و نیروگاهی است. برای دریافت پیشنهاد فنی و قیمت، استعلام (RFQ) خود را ثبت کنید تا کارشناسان مهندسی فروش در کوتاهترین زمان پاسخ دهند.
- تامین فلنج استنلسفلنج ۳۰۴ و ۳۱۶ با گواهی مواد
- تامین تجهیزات پایپینگلوله و اتصالات استنلس هماهنگ با فلنج